


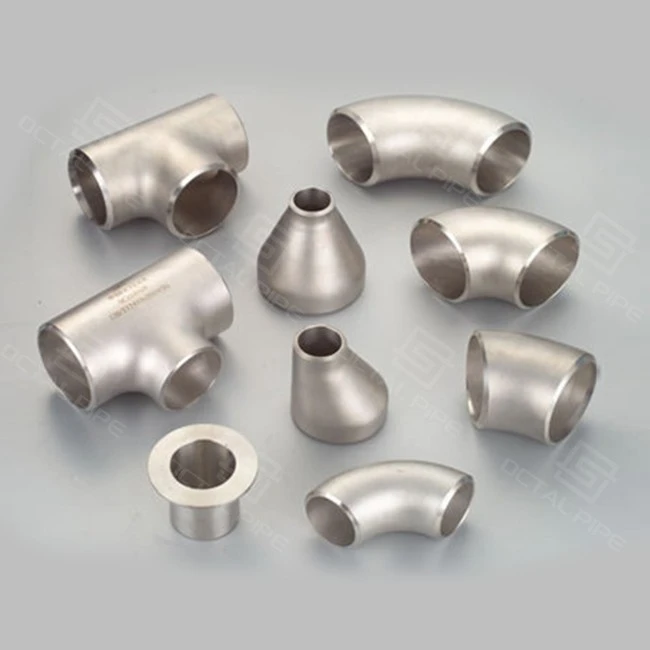

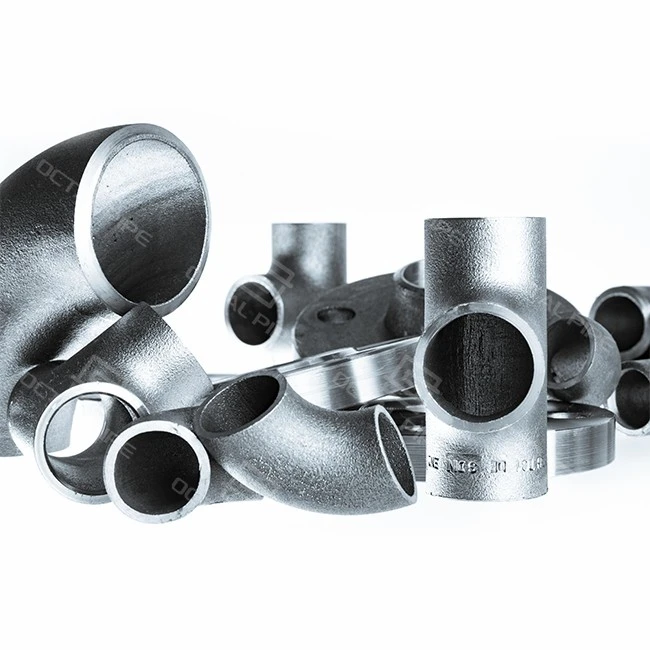
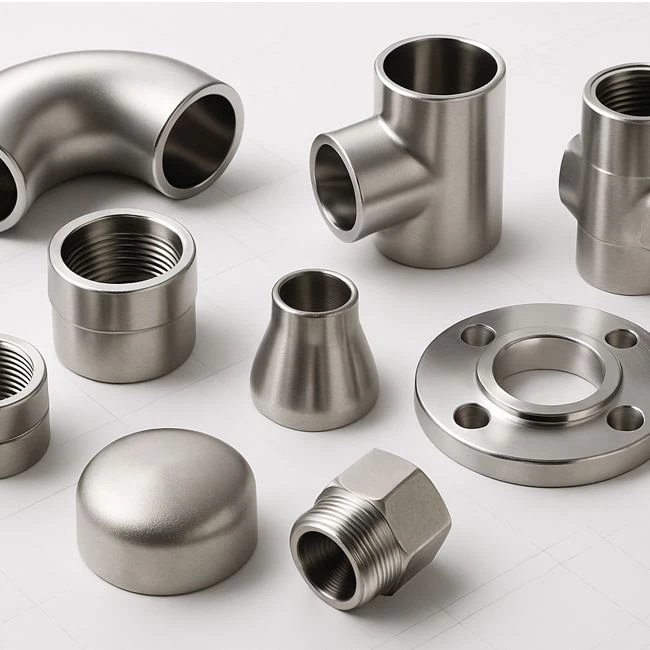
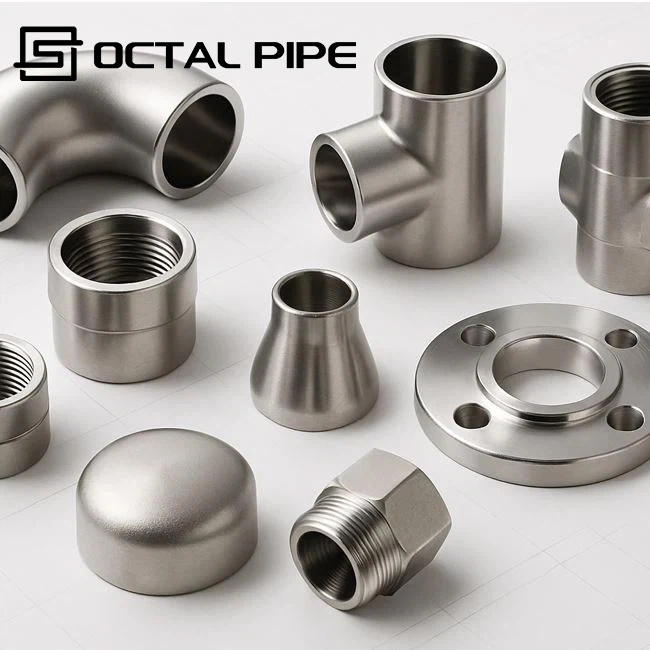
බට් වෑල්ඩින් සවි කිරීම්
ද්රව්ය: කාබන් වානේ, මිශ්ර වානේ, මල නොබැඳෙන වානේ, ඩුප්ලෙක්ස් / සුපර් ඩුප්ලෙක්ස්
ප්රමාණ පරාසය: ½″ – 48″
බිත්ති ඝණකම: SCH 5 - SCH XXS
වර්ග: වැලමිට (අංශක 45 , අංශක 90 , අංශක 180 ), ටීස්, අඩු කරන්නන්, කැප්ස්, කුරුස, කඳ කෙළවර
අන්ත: Beveled ends (standard), Plain ends available
තාප පිරියම් කිරීම: සාමාන්යකරණය, ඇනීම් කළ, නිවාදැමූ සහ තෙම්පරාදු කරන ලද, ද්රාවණය අමුණන ලද
පරීක්ෂණ සහ QA: Dimensional checks, NDT (UT, MT, PT, RT), Hydrostatic
යෙදුම්: තෙල් සහ ගෑස්, රසායනික, බලශක්ති, ජල පිරිපහදු, කාර්මික නල මාර්ග
බට් වෑල්ඩින් සවි කිරීම්ක්රියාවලි සහ සම්ප්රේෂණ මාර්ගවල සම්පූර්ණ-පෙන්ට්රේෂන් වෑල්ඩින් සන්ධි තැනීමට භාවිතා කරන වෑල්ඩින්-අවසාන සංරචක (වැලමිට, ටී, රෙඩියුසර්, කැප්ස්, ස්ටබ් අන්ත) වේ. ප්රධාන ප්රසම්පාදන වටිනාකමබට් වෑල්ඩින් සවි කිරීම්මාන පුනරාවර්තන හැකියාව-මධ්ය{1}}සිට{2}}අවසානය, බෙල්ව ජ්යාමිතිය, සහ කාලසටහන් පෙළගැස්ම-එබැවින් ක්ෂේත්ර වෙල්ඩින්, NDT සහ කොමිස් කිරීම නැවත සකස් කිරීමකින් තොරව- ITP අනුගමනය කළ හැක. Octal Pipe විසින් ASME/ASTM/EN අනුකූල උපාංග සමඟ ලේඛනගත තාප පිරියම් කිරීම, NDT විකල්පයන් සහ ව්යාපෘති නිකුතුව සඳහා සොයා ගත හැකි MTC සපයයි.
ඔක්ටල් පයිප්පනිෂ්පාදනය කරයිබට් වෑල්ඩින් පයිප්ප සවි කිරීම්තෙල් සහ ගෑස්, ඛනිජ රසායන, බලශක්ති සහ ජල ව්යාපෘති සඳහා. අපි අඟල් DN15-DN1200 නිෂ්පාදනය කරමුකාබන් වානේ (ASTM A234 WPB/WPC, P235GH), මිශ්ර වානේ (ASTM A234 WP11/WP22, P91/P92), සහ මල නොබැඳෙන වානේ (ASTM A403 WP304/304L/316/316L), ටොන් 10,000 ක මාසික ධාරිතාවක් සහිතව.
නිෂ්පාදනය සහ තත්ත්ව පාලනය:
- සාදන ලද සහ තාපය-ස්ථාවර ශක්තිය සහ කල්පැවැත්ම සඳහා සලකනු ලැබේ
- නිසි යෝග්යතාවය සහතික කිරීම සඳහා කැලිපර්, මයික්රොමීටර සහ මිනුම් යන්ත්ර භාවිතයෙන් මාන පරීක්ෂා කිරීම
- වෑල්ඩයේ ගුණාත්මකභාවය සඳහා UT (අතිධ්වනික) පරීක්ෂාව, සමඟ100% වෙල්ඩින් සත්යාපිත දෝෂය-නිදහස්
- රසායනික සංයුතිය සහ යාන්ත්රික ගුණ තහවුරු කිරීම සඳහා වර්ණාවලීක්ෂ සහ යාන්ත්රික පරීක්ෂණ යන්ත්ර සමඟ ද්රව්ය පරීක්ෂා කිරීම
තාක්ෂණික සහාය ඇතුළත් වේ:
- ඉහළ-පීඩන හෝ විඛාදන පරිසරයන් සඳහා නිවැරදි ද්රව්ය සහ කාලසටහන තෝරා ගැනීම
- සුමට ගලායාම සහ දිගු සේවා කාලය සඳහා වෙල්ඩින් සහ ස්ථාපන පිළිවෙත් පිළිබඳ උපදෙස් දීම
අපගේ උපාංග මැද පෙරදිග, අප්රිකාව සහ ඇමරිකාව පුරා EPC ව්යාපෘතිවල ASME, ASTM සහ ISO ප්රමිතීන් සපුරාලන අතර ව්යාපෘති කාලසටහන් මත ලබා දී ඇත.

ප්රමිති සහ ද්රව්ය ශ්රේණි
| අයිතමය | සාමාන්ය සැපයුම (ඔක්ටල් පයිප්ප) |
|---|---|
| ප්රමිති | ASME B16.9, ASTM A234/A403, EN 10253 (අදාළ වන විට MSS SP-43 සමඟ) (Octal Pipe Co., Ltd.) |
| ද්රව්ය | කාබන් / මිශ්ර ලෝහ / මල නොබැඳෙන; ඉල්ලීම මත duplex (Octal Pipe Co., Ltd.) |
| ප්රමාණ පරාසය | 1/2"–48" (DN15–DN1200) (Octal Pipe Co., Ltd.) |
| බිත්තිය (කාලසටහන) | SCH 5 සිට XXS දක්වා (Octal Pipe Co., Ltd.) |
| වර්ග | 45/90/180 වැලමිට, ටීස්, අඩු කරන්නන්, තොප්පි, හරස්, කඳ කෙළවර (ඔක්ටල් පයිප් සමාගම, ලිමිටඩ්) |
| අවසන් වේ | Beveled ends සම්මත; සරල කෙළවර ලබා ගත හැකිය (Octal Pipe Co., Ltd.) |
| QA විකල්ප | Dimensional checks + UT/MT/PT/RT එක ITP; ඉල්ලීම මත hydro/pneumatic (Octal Pipe Co. Ltd.) |
ප්රමාණ: ½″ – 48″
බිත්ති ඝණකම: SCH 5 සිට SCH XXS
අන්ත: Beveled (සම්මත), සරල අන්ත (විශේෂ)
ඒකාබද්ධ පද්ධතිවල ෆ්ලැන්ජ්, කපාට සහ පයිප්ප සමඟ අනුකූල වේ
බට් වෑල්ඩින් සවි කිරීම් වර්ග
| සවි කිරීමේ වර්ගය | පොදු ප්රභේද (ආමන්ත්රණය කළ යුතු දේ) | එය අඩවියේ භාවිතා කරන්නේ කුමක් සඳහාද (වැඩ ඉදිරිපස සන්දර්භය) | නැවත වැඩ කිරීම වැළැක්වීම සඳහා ප්රධාන පිරිවිතර විස්තරය |
|---|---|---|---|
| වැලමිට | අංශක 45 / අංශක 90 / අංශක 180; LR (1.5D)එදිරිවSR (1.0D) | රාක්ක, සිල්පර, ස්කීඩ් වටා මාර්ගය; ක්රියාවලිය සහ උපයෝගිතා රේඛා මත බෑවුම / කාණු තබා ගන්න | තහවුරු කරන්නLR එදිරිව SR, NPS/SCH (හෝ OD×WT), සහ ප්රමිතියකට බෙල්වෙල් කිරීම නිසා ගැලපෙන-ඇඹරීම අවශ්ය නොවේ |
| ටීස් | සමාන ටී / ටී අඩු කිරීම | උපකරණ/උපකරණ ටයි ඉන්ස් වෙත ශීර්ෂය ඉවත් කරන්න; සාදන ලද ස්පූල් ශාඛා | ශාඛා ප්රමාණය පැහැදිලිව සඳහන් කරන්න; තහවුරු කරන්නශාඛා කාලසටහනසහ ඉවසීම නිසා ශාඛා නොගැලපීම මූල පරතරය විවෘත නොකරයි |
| අඩු කරන්නන් | කේන්ද්රීය / විකේන්ද්රික (පැතලි-ඉහළ-පහළ / පැතලි{2}}පහළ) | සිරස් රේඛා සඳහා කේන්ද්රීය; පොම්ප චූෂණ සහ ජලාපවහන ධාවනය සඳහා විකේන්ද්රික | රාජ්යදිශානතිය(FOT/FOB) + වායු සාක්කු හෝ බෑවුම් අලාභය වැළැක්වීම සඳහා සංක්රාන්ති කාලසටහන |
| කැප්ස් | සම්මත තොප්පිය; බර බිත්ති / පීඩන තොප්පිය | හයිඩ්රොටෙස්ට් අන්ධයන් සඳහා වසන පයිප්ප කෙළවර, මිය ගිය{0}}අවසන්, අනාගත බැඳීම්- | දක්වා තොප්පිය ගලපන්නනල කාලසටහන; තොප්පිය තුනී{0}}සිට-වෑල්ඩින් ගැටලුවක් බවට පත් නොවන පරිදි අවසන් සූදානම තහවුරු කරන්න |
| හරස් | සමාන හරස් / අඩු කිරීමේ හරස් (අඩු පොදු) | ඉඩ තද වූ විට-සංයුක්ත බහුවිධ සහ උපකරණ ඉවත් වේ | ශක්යතාව තහවුරු කරන්න: හරස් මාන ඉවසීමට සංවේදී වේ-බොහෝ විට විශේෂයට හරස් අවශ්ය නම් මිස ටී දෙකක් භාවිතා කිරීම වඩා හොඳය |
| කටු අග / උකුල සන්ධි | කෙටි / දිගු රටාවකඳ කෙළවර; ලැප්-සන්ධි ෆ්ලැන්ජ් සමඟ භාවිතා වේ | නිරන්තර නඩත්තු ස්පූල්, රේඛීය නල සම්බන්ධතා, විඛාදන දීමනා උපාය මාර්ග | කෑගසන්නරටාව, මුහුණ දිග, සහ සංසර්ගය ෆ්ලැන්ජ් ප්රමිතිය නිසා බෝල්ට්-ඉහළට සහ ගෑස්කට් ආසන පුරෝකථනය කළ හැකිය |


බට් වෙල්ඩ් සවි කිරීම් නිෂ්පාදන ක්රියාවලිය (කර්මාන්තශාලා අනුපිළිවෙල)
- සැකසීම (ව්යාජ / උණුසුම් එබීම):ගැළපෙන හිස් වැළමිට/ටී/අඩු කිරීමේ හැඩයට සාදනු ලැබේ. මෙම පියවර බොහෝ දුරට බිත්ති ඒකාකාරිත්වය සහ මූලික ජ්යාමිතිය තීරණය කරයි, එය යෝග්යතාවයට- සෘජුවම බලපාන්නේ එබැවිනිබට් වෑල්ඩින් පයිප්ප සවි කිරීම්.
- කැපීම සහ හැඩගැන්වීම:පිහිටුවා ඇති හිස් තැන් ඉලක්ක මානයන් (උදා, මධ්ය-සිට-අවසානය සහ සමස්ත දිග) දක්වා කපා ඇත. අඛණ්ඩව හැඩගැස්වීම ස්පූල් නිශ්පාදනය පුනරාවර්තනය කළ හැකිව තබයි
- බෙවල් කිරීම සහ අවසන් සකස් කිරීම:වෑල්ඩින් කෙළවර අවශ්ය බෙවල් පැතිකඩ සහ අවසාන චතුරස්රයට යන්තගත කර ඇත. ස්ථායී අවසන් සූදානම පෑස්සුම්කරුවන්ට ස්ථාවර මූල තත්වයක් පවත්වා ගැනීමට උපකාරී වේ; විට එය වඩාත් සංවේදී වේබට් වෑල්ඩින් නල උපාංගOD×WT විසින් ඇණවුම් කර ඇති අතර තදින් ගැලපෙන-ඉහළට බලාපොරොත්තු වේ.
- තාප පිරියම් කිරීම (ද්රව්ය ශ්රේණිය අනුව):ද්රව්ය සහ ප්රමිතියට අනුව අවශ්ය පරිදි සාමාන්යකරණය/ඇනෙල් කිරීම/විසඳුම ඇනීම යොදනු ලැබේ. සඳහාමල නොබැඳෙන වානේ බට් වෑල්ඩින් පයිප්ප සවි කිරීම්, නිවැරදි තාප පිරියම් කිරීම වෙල්ඩින් සහ දේපල අනුකූලතාවය සඳහා මුදා හැරීමේ පදනමේ කොටසකි.
- මතුපිට නිමාව + අවසාන නිකුතුව:මල නොබැඳෙන උපාංග සාමාන්යයෙන් අච්චාරු දමනු ලැබේ/පිරිසිදු කරනු ලැබේ, පසුව තොගය පරීක්ෂා කර, සලකුණු කර, සොයා ගත හැකි ලියකියවිලි (MTC/කොටස් සිතියම්ගත කිරීම) සමඟ මුදා හරිනු ලැබේ, එවිට නැව්ගත කිරීම පාලනය කළ ලෙස පිළිගත හැකිය.බට් වෑල්ඩින් සවි කිරීම්, ලිහිල් කෑලි මිශ්ර නොවේ.
පරීක්ෂා කිරීම සහ තත්ත්ව සහතිකය
Octal Pipe අමුද්රව්යවල සිට නිමි සවි කිරීම දක්වා විස්තීර්ණ බහු-අදියර තත්ත්ව පාලන වැඩසටහනක් බලාත්මක කරයි:
| QC අයිතමය | අපි පරීක්ෂා කරන දේ | සාමාන්ය පාලනය / පිළිගැනීමේ අංක ගැනුම්කරුවන් භාවිතා කරයි | මුදා හැරීමේ ඇසුරුමේ ඔබට ලැබෙන දේ |
|---|---|---|---|
| රසායන විද්යාව සත්යාපනය (PMI/OES) | මිශ්ර වීම වැළැක්වීමට ශ්රේණි තහවුරු කිරීම-(esp. 304L/316L) | 100% තාප{1}}මට්ටමසත්යාපනය; බොහෝ ගැනුම්කරුවන්ට අවශ්ය මිශ්ර-ශ්රේණියේ ඇණවුම් සඳහා100% කෑල්ලක් PMI | PMI/OES වාර්තාව + තාපය/ලොට් සිතියම්කරණය |
| යාන්ත්රික පරීක්ෂණ | ආතන්ය / අස්වැන්න / දිගු කිරීම (තාපය/කොටසකට) | එක් තාපයකට 1 කට්ටලයක්(හෝ ගොඩකට) මූලික වශයෙන්; තීරණාත්මක රාජකාරි සඳහා ITP සඳහා අමතර පරීක්ෂණ | MTC + රසායනාගාර පරීක්ෂණ වාර්තාව |
| බිල්ට්/බොඩි යූටී (ලැමිනේෂන්) | සෑදීමට පෙර/පසු අභ්යන්තර සෞක්යය | බොහෝ විට දක්වා ඇත100% UT ස්කෑන් කිරීමවිවේචනාත්මක සවි කිරීම් හෝ බර බිත්ති සඳහා | විෂය පථය + පිළිගැනීමේ ප්රතිඵලය සහිත UT වාර්තාව |
| මාන පාලනය | OD/ID, WT, ovality, මැද{0}}සිට{1}}අවසානය | සාමාන්ය සාප්පු පාලන:ovality OD හි 1.0% ට වඩා අඩු හෝ සමාන වේ; WT 12.5% කින් නාමික යටතේ නොවේ(පොදු අවම රීතිය); B16.9/EN 10253 අනුව මධ්ය-සිට{1}}අවසානයට පරීක්ෂා කර ඇත | මාන පරීක්ෂණ පත්රය (ගොඩක්-පදනම්) |
| Bevel & end සූදානම | බෙවල් කෝණය / මුල් මුහුණ / හතරැස් බව | පොදු බෙවල් පදනම (ASME B16.25 ශෛලිය):අංශක 37.5 ± 2.5 අංශක; සාමාන්යයෙන් මුල් මුහුණ~1.6 මි.මී. (1/16")(ව්යාපෘතිය තද කළ හැක); බොහෝ විට පාලනය කරනු ලබන අවසන් චතුරස්රය1.0 mm ට වඩා අඩු හෝ සමාන වේ | අවසන්-පෙර පරීක්ෂණ වාර්තාව + ඉල්ලීම මත ඡායාරූප |
| තාප පිරියම් පාලනය | සාමාන්යකරණය / නිර්වින්දනය / ද්රාවණ ඇනීම (අදාළ පරිදි) | පාලිත චක්රය සහිත උදුන සොයාගැනීමේ හැකියාව; බොහෝ අයිතිකරුවන් ඉල්ලා සිටියිඑක් කණ්ඩායමකට උෂ්ණත්ව ප්රස්ථාරසහ අවශ්ය තැන්වල දෘඪතාව පරීක්ෂා කරයි | තාප-ප්රතිකාර සටහන / වාර්තාව + දෘඪතා වාර්තාව (නිශ්චිත නම්) |
| මතුපිට පරීක්ෂණය | නැමීම්, උකුල, ඉරිතැලීම්, ඇතුළත් කිරීම් | 100% දෘශ්ය; මල නොබැඳෙන "පිරිසිදු මතුපිට" අපේක්ෂාව සඳහා බොහෝ විට PO වෙත ලියා ඇත (එබ්බවන ලද පරිමාණයක් නැත, තියුණු දාර/බර්ස් නැත) | දෘශ්ය පරීක්ෂණ පිරික්සුම් ලැයිස්තුව |
| NDT (ද්රව්ය අනුව සහ ITP) | MT/PT/UT/RT අවශ්ය පරිදි | සාමාන්ය ITP රටා:MT/PT 100%විවේචනාත්මක පෘෂ්ඨයන් මත;RT 10-100%වෑල්ඩින් සවි කිරීම් සපයන විට / ITP එය අමතන විට පමණි | ආවරණ විෂය පථය + ප්රතිඵල සහිත NDT වාර්තා |
| පීඩන / කාන්දු පරීක්ෂාව (අවශ්ය විට) | ජල / වායුමය | නිශ්චිතව දක්වා තිබේ නම්: සාමාන්යයෙන් ජල1.5 × සැලසුම් පීඩනය; බොහෝ විට කාලය තබා ගන්නතත්පර 30-120 ට වඩා විශාල හෝ සමාන වේ(ITP{0}}නිර්ණය කර ඇත) | පරීක්ෂණ වාර්තාව (පීඩනය / රඳවා තබා ගැනීම / කාලය / ගොඩක්) |
තාක්ෂණික වාසි
- ස්ථායී ඉහළ-පරිමා ප්රතිදානය:වෙබ් අඩවියේ කාලසටහන් පීඩනයක් ඇති නොකර තොග EPC පැකේජ-වැලමිට, ටීස්, අඩු කරන්නන්, සහ කැප් සඳහා{2}} සැපයුම ස්ථාවරව තබා ගැනීමට Octal Pipe වසර පුරා බහු පිහිටුවීමේ රේඛා ධාවනය කරයි.
- නැවත නැවතත් ගැලපෙන{0}}ගුණාත්මකභාවය:ක්රියාවලි පාලනය ක්ෂේත්රයේ වෙල්ඩින්කරුවන්ට සැබවින්ම දැනෙන මානයන් කෙරෙහි අවධානය යොමු කරයි-බිත්ති ඝණත්වය ඒකාකාරී බව, ovality පාලනය, සහ ස්ථාවර bevel ජ්යාමිතිය-එබැවින් බට් වෑල්ඩින් පයිප්ප සවි කිරීම් නල කෙළවර සමඟ පිරිසිදුව පෙළගස්වන අතර වෑල්ඩින් කිරීමේදී ඇඹරීම/නැවත වැඩ කිරීම අඩු කරයි.
- පේළිගත අවසානය-පෙර අනුකුලතාව (පාලිත ප්රතිදානයක් ලෙස බෙවෙල්):"අන්තිම-මිනිත්තුවේ" පියවරක් ලෙස සලකනු වෙනුවට, Octal Pipe විසින් කැපවූ අවසන්-මුහුණත/බවලිං ස්ථාන භාවිතා කරයි, කෝණ/ඉඩම් පරීක්ෂා කිරීම්, ඛණ්ඩකයේ පැතිකඩ අඛණ්ඩව තබා ගනී{2}}එබැවින් RT/UT-පදවන වෑල්ඩින් පිළිගැනීමේදී මූල තත්ත්වයන් ස්ථාවරව පවතී.
- සැකසීම + තාපය-රේඛා මට්ටමේ ප්රතිකාර විනය:වැලමිට/ටීස්/අඩු කරන්නන් පාලිත සාදන මාර්ග සහ ගැළපෙන තාප{0}}ප්රතිකාර චක්ර (ශ්රේණිය අනුව සාමාන්යකරණය/ඇනෙල් කිරීම/විසඳුම ඇනීල් කිරීම) හරහා නිපදවනු ලැබේ, කණ්ඩායම් සොයාගැනීමේ හැකියාව එක් එක් දුම්රිය ස්ථානය හරහා පවත්වා ගෙන යනු ලැබේ-එබැවින් යාන්ත්රික ගුණ සහ පෑස්සුම් හැකියාව ක්රියාකරුගේ පුරුද්ද මත රඳා නොපවතින නැවත නැවතත් කළ හැක.
- ඇණවුම් වැරදි වළක්වන ඉංජිනේරු සහාය:නැව්ගත කිරීමට පෙර, Octal Pipe හට LR/SR, සංකේන්ද්රික එදිරිව විකේන්ද්රික දිශානතිය, කාලසටහන් සංක්රාන්ති, සහ අවසාන -සූදානම් අවශ්යතා{1}}සාමාන්යයෙන් යෝග්යතාවයේදී පමණක් මතුවන "වැරදි ගැලපෙන ආකාරයේ" ප්රමාදයන් වළක්වා ගැනීමට සමමිතික/MTOs සමාලෝචනය කළ හැක.
- නිර්යාත{0}}සූදානම් ආරක්ෂාව:ප්රමිතිගත සලකුණු කිරීම, අවසන් ආරක්ෂාව, සහ බණ්ඩල්/කූඩ ඇසිරීම, හැසිරවීමේදී බෙවල් සහ මුද්රා තැබීමේ මුහුණු ආරක්ෂිතව තබා ගනී, එම නිසා සවි කිරීම් වැඩ ස්පර්ශ කිරීමට වඩා පරීක්ෂාව සහ වෑල්ඩින් ලැබීමට සූදානම් වේ.

බට් වෙල්ඩ් සවි කිරීම් "Fit-Up Risk Map" (Pipe vs Tube vs Stainless)
බට් වෑල්ඩින් සවි කිරීම් (මූලික පයිප්ප ඇසුරුම්):
- තුළබට් වෑල්ඩින් පයිප්ප සවි කිරීම්, ප්රධාන පාලන ලක්ෂ්යය වේකාලසටහන් පෙළගැස්ම-ගැළපීම පයිප්පයේ OD/WT පවුලට ගැළපිය යුතුය, එබැවින් මුල් ඉඩම ඇඹරීමෙන් හෝ පරතරය විවෘත කිරීමෙන් පෑස්සුම්කරුට "සුදුසු බවට පත් කිරීමට" බල නොකෙරේ. Octal Pipe පැකේජ මත, අපි සාමාන්යයෙන් තහවුරු කරමුNPS + කාලසටහන (හෝ OD×WT)සහ ගැළපෙන ප්රමිතිය අගුළු දමන්න (උදා, B16.9) එවිට මධ්ය{3}}සිට-අවසන් කිරීමට සහ බෙල්ව ජ්යාමිතිය ස්පූල් ධාවනය හරහා ස්ථාවරව පවතී.
බට් වෑල්ඩින් නල සවි කිරීම් (නල OD නොගැලපීම අවදානම):
- බට් වෑල්ඩින් නල උපාංග"ප්රමාණයේ වචන" මඟින් විවිධ OD පද්ධති සැඟවිය හැකි නිසා ව්යාපෘති සඳහා කාලය අහිමි වේ. ටියුබ්-පාදක BOMs බොහෝ විට උපුටා දක්වයිOD×WT කෙලින්ම, පයිප්ප{0}}පදනම් BOM භාවිතා කරන අතරතුරNPS/SCH-සහ කුඩා නොගැලපීම විශාල යෝග්යතා ගැටලුවක් බවට පත් වෙයි ප්රායෝගික විසඳුම සරලයි: නල සවි කිරීම් ලෙස සලකන්නOD-පාලිත සංරචකසහ නාමික ප්රමාණය පමණක් නොව PO හි සංසර්ග නල OD ප්රමිතිය (සහ නියම OD×WT) සඳහන් කරන්න.
මල නොබැඳෙන වානේ බට් වෑල්ඩින් පයිප්ප සවි කිරීම් (නිදහස් කිරීමේ අවදානම ශ්රේණිය පමණක් නොවේ):
- සඳහාමල නොබැඳෙන වානේ බට් වෑල්ඩින් පයිප්ප සවි කිරීම්, පොදු අසාර්ථකත්වය "වැරදි 316L" නොවේ-එය නිකුතුව සහ නිමැවුම් විස්මයන්: ගබඩා කිරීමේදී පැල්ලම් ඇතිවන මතුපිට තත්ත්වය, තාපය{2}}වෑල්ඩින් කිරීම සංකීර්ණ කරන බලපෑමට ලක් වූ ගැටළු සහ මිශ්ර-පරීක්ෂාව ලබා ගැනීම මන්දගාමී කරන බොහෝ සෙවුම් හැකියාව. Octal Pipe මල නොබැඳෙන සවි කිරීම් මුදා හැරීමේ විගණනය-හිතකාමී ලෙස තබා ගන්නේ PO එක පෙළගස්වමිනිශ්රේණියේ පැහැදිලි බව (304L/316L)ප්ලස්අවසන් / පිරිසිදු කිරීමේ අපේක්ෂාව, සහ නැව්ගත කිරීම සමඟගොඩක් සිතියම්ගත කිරීම (ලකුණු කිරීම → MTC)එබැවින් වෙළඳසැල් තට්ටුවේ නැවත වර්ග කිරීමකින් තොරව-උණුසුම සහ ප්රමාණය අනුව සවි කිරීම් සිදු කළ හැක.
යෙදුම් / වැඩ ඉදිරිපස අවස්ථා (බට් වෙල්ඩ් සවි කිරීම් ඇත්ත වශයෙන්ම භාවිතා කරන ස්ථානය)
- සජීවී රාක්ක රේඛාවක වසා දැමීමේ ටයි-ඉන්ස් (බ්රවුන්ෆීල්ඩ් ප්රතිසංස්කරණය):
කාර්ය මණ්ඩලය සාමාන්යයෙන් කපා ඇතඅංශක 90 LR වැලමිට + අඩු කරන ටීආධාරක වටා නැවත ගමන් කිරීමට, උපකරණ ඉවත් කිරීම් -එකතු කිරීමට, හෝ කෙටි ඇනහිටීම් කවුළුවක් තුළ පවතින ශීර්ෂයකට නව ලිස්සා යාමක් බැඳීමට. "සැබෑ" අභියෝගය සුදුසු වන්නේ-වේගය-නම්මැද-සිට-අවසන්හෝ බෙල් එක නොගැලපේ, වෙල්ඩර් විසින් බිම්/මුල් පරතරය ඇඹරීම අවසන් වන අතර, සන්ධිය RT/UT සමත් කිරීමට අපහසු වේ. ඔක්ටල් පයිප්ප පැකේජ මත, අපි සාමාන්යයෙන් වේදිකා සවි කිරීම් මගින්ISO රේඛා ලැයිස්තුව(ප්රමාණය/කාලසටහන/ද්රව්ය), එබැවින් වෙල්ඩින් කණ්ඩායමට බිත්ති මිශ්ර නොකර ස්පූල් එකකට නිවැරදි වැලමිට/ටී කට්ටලය තෝරාගත හැක.
- මොඩියුලර් ස්කීඩ් සඳහා පයිප්ප ස්පූල් පෙර සැකසුම (පුනරාවර්තන වෑල්ඩින්, තද ඉවසීම්):
ස්කීඩ් සාප්පු සිය ගණනක් නැවත නැවත සන්ධි ධාවනය කරයි-සංකේන්ද්රික අඩු කරන්නන්, හිස්වැසුම්, ටී, සහ කෙටි -අරය වැලමිට-එක් වැරදි කාලසටහනක් මුළු කණ්ඩායමක් හරහා නැවත වැඩ කිරීමට හැකි වන තැන. ප්රායෝගිකව, අවදානම "සිහින්-සිට-ඝන" සංක්රාන්ති වන අතර එය පරාමිති වෙනස්කම් මධ්යයේ-ධාවනය සහ මන්දගාමී නිෂ්පාදනයට බල කරයි. Octal Pipe PO එක පෙළගස්වමින් ලිස්සා යාම සඳහා සහය දක්වයිNPS/SCH (හෝ OD×WT)සහ පැහැදිලි ලකුණු කිරීම සහ බොහෝ-සිතියම් කළ මුදා හැරීමේ ඇසුරුම සහිත උපාංග බෙදා හැරීම, එම නිසා ස්පූල් පළමු වෑල්ඩයේ සිට අවසාන හයිඩ්රොටෙස්ට් දක්වා ස්ථාවරව පවතී.
- පොම්ප චූෂණ / ජලාපවහන ක්රියාවලිය ධාවනය (දිශානතිය-සංවේදී සවි කිරීම්):
පොම්පාගාරවල සහ ක්රියාවලි ඒකකවල,විකේන්ද්රික අඩු කරන්නන්වායු සාක්කු වළක්වා ගැනීමට සහ සාමාන්යයෙන් ස්ථායී චූෂණ පවත්වා ගැනීමට-විශේෂයෙන් භාවිතා වේපැතලි{0}}ඉහළ-(FOT)තිරස් චූෂණ රේඛා මත, සහ කාණු බෑවුම් තබා ගැනීමට දිශානුගත අඩුකරන්නන්/ටීස් භාවිතා කරනු ලැබේ. වැඩ පෙරමුනේ වේදනාව "අඩු කරන්නා පවතී" නොවේ, එය දිශානතිය නිර්වචනය නොකර අඩු කරන්නා පැමිණේ, එබැවින් ක්ෂේත්ර කණ්ඩායම එය වැරදි ලෙස පෙරළන අතර පසුව කම්පනය/කැවිලි හෝ ජලාපවහන ගැටළු හඹා යයි. Octal Pipe බොහෝ විට එම වළක්වා ගත හැකි අඩවි නිවැරදි කිරීම වැලැක්වීම සඳහා උපුටා දැක්වීමේදී අඩු කිරීමේ දිශානතිය අවශ්යතාවය (FOT/FOB) තහවුරු කරයි.
- ඉහළ-උෂ්ණත්ව උපයෝගිතා ශීර්ෂ (වාෂ්ප, තාප-මාරුව, තාපක සම්බන්ධතා):
මෙම පැකේජ මිශ්ර පයිප්ප කාලසටහන් සහ තාප{0}}ප්රතිකාර තත්ත්වයන්ට ගැළපිය යුතු අඩුකරන්නන්, ටීස්, සහ වැලමිට මත දැඩි ලෙස රඳා පවතී. පරීක්ෂා කිරීමේ අවධානය සාමාන්යයෙන් වේද්රව්ය සොයාගැනීමේ හැකියාව + තාපය-ප්රතිකාර සාක්ෂි + NDT විෂය පථයමක්නිසාද යත් අයිතිකරුවන්ට වසර ගණනාවක් තාප චක්රීය වන ශීර්ෂයක ස්ථාපනය කර ඇති ලේඛනගත නොකළ උපාංග අවශ්ය නොවේ. ඔක්ටල් පයිප් සාමාන්යයෙන් මිශ්ර ලෝහ සවිකිරීම් තොගයක් නැව්ගත කරන්නේ සලකුණු වලට සිතියම්ගත කර ඇති මුදා හැරීමේ සාක්ෂි සහිත බැවින් හිමිකරු පරීක්ෂාවට රඳවා තබා ගැනීමේ ලකුණු නොමැතිව කණ්ඩායම ඉවත් කළ හැකිය.
නිති අසන පැණ
ප්ර: බට් වෑල්ඩ් සවි කිරීම් එදිරිව බට් වෑල්ඩින් පයිප්ප සවි කිරීම් එදිරිව බට් වෑල්ඩින් ටියුබ් සවි කිරීම් - වෙනස කුමක්ද?
ප්ර: බට් වෑල්ඩින් පයිප්ප සවි කිරීම් සාමාන්යයෙන් පැමිණෙන්නේ කුමන බෙල්වයකින්ද (සහ සුදුසු වීමට පෙර-පරීක්ෂා කළ යුත්තේ)?
ප්ර: B16.9 සවි කිරීමක් නල කාලසටහන (බිත්ති-ඝනකම පාලනය) සමඟ සැසඳිය හැක්කේ කෙසේද?
ප්ර: මල නොබැඳෙන වානේ බට් වෑල්ඩින් පයිප්ප සවි කිරීම් සඳහා, වැරදි{0}}ශ්රේණි නිකුත් කිරීම් (304L එදිරිව 316L) වළක්වා ගැනීමට කුමක් සඳහන් කළ යුතුද?
සහතික

CE සහතිකය

ISO 9001 සහතිකය

API Q1 සහතිකය

ABS සහතිකය

AP-5L සහතිකය

API-5CT සහතිකය
ප්රමිති:ASME B16.9, ASTM A234, ASTM A403
ද්රව්ය:කාබන්, මිශ්ර ලෝහ, මල නොබැඳෙන, ද්විත්ව වානේ
ප්රමාණ: ½″ – 48″
බිත්ති කාලසටහන්:SCH 5 - XXS
වර්ග:වැලමිට, ටී, Reducer, Cap, Cross, Stub End
සම්බන්ධතා:බට් වෑල්ඩින් (සම්මත), සොකට්/නූල් (කුඩා ප්රමාණ)
උණුසුම් ටැගයන්: බට් පයිප්ප සවි කිරීම්, චයිනා බට් වෙල්ඩ් සවි කිරීම් නිෂ්පාදකයින්, සැපයුම්කරුවන්, කර්මාන්තශාලාව
කලින්
තොරතුරු නොමැතඔබත් කැමති විය හැකිය


විමසුම විමසන්න