


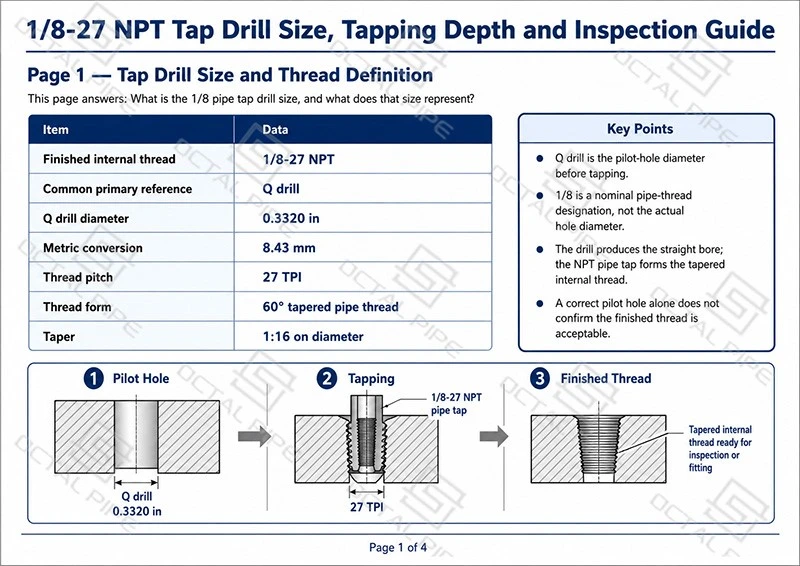
A 1/8 පයිප්ප ටැප් සරඹ ප්රමාණයඅඟල් 1/8 ටේප් කරන ලද අභ්යන්තර නල නූල් කැපීමට පෙර සකස් කරන ලද නියමු සිදුරු විෂ්කම්භය වේ. සම්මතයක් සඳහා1/8-27 NPT අභ්යන්තර නූල්, යන්ත්රෝපකරණ ක්රියාවලිය සාමාන්යයෙන් ආරම්භ වන්නේ a සමඟ සෘජු සිදුරක් විදීමෙනිQ සරඹ, පසුව ඇතුල්වීම deburring හෝ සැහැල්ලුවෙන් champering එසේ NPT නල ටැප් හතරැස් ආරම්භ කිරීමට සහ පාලනය කළ ගැඹුරට ෙට්පර්ඩ් නූල් කපා හැක. Q සරඹ විෂ්කම්භය වේ0.3320 in, හෝ ආසන්න වශයෙන්8.43 mm.
මෙම විදින සිදුර ආරම්භක සිදුර පමණි. ටැප් එක සෑදීමේදී ඉවත් කිරීමට කොපමණ ද්රව්ය ඉතිරිව ඇත්ද යන්න එය තීරණය කරයි27 TPI ෙට්පර්ඩ් NPT නූල්. A Q සරඹනූල් සෑදීම සඳහා වැඩි ද්රව්ය ඉතිරි වන නමුත් විශේෂයෙන් දෘඩ ද්රව්ය හෝ අන්ධ සිදුරු වලදී තට්ටු කිරීමේ ව්යවර්ථය වැඩි කළ හැක. ඇන්ආර් සරඹහෝඅඟල් 11/32සිදුර තට්ටු කිරීමට පෙර තවත් ද්රව්ය ඉවත් කරයි, එමඟින් කැපුම් බර අඩු කළ හැකි නමුත් නූල් උස, සවි කිරීම් නියැලීම සහ අවසාන මිනුම් ස්ථානයට ද බලපායි. නිෂ්පාදන කටයුතු සඳහා, තෝරාගත් සරඹ ප්රමාණය නියැදි තට්ටු කිරීමෙන් ඔප්පු කර පිළිගත යුතුයL1 ප්ලග් ගේජ් පරීක්ෂාව, සරඹ විෂ්කම්භය මගින් පමණක් නොවේ.
1/8-27 NPT ටැප් එකක් සඳහා භාවිතා කරන ප්රමාණයේ සරඹය කුමක්ද?
ඒ සඳහා1/8-27 NPT අභ්යන්තර නූල්, a Q සරඹසම්මත කැපුම් ටැප් සඳහා ආරම්භක ටැප්-සරඹ යොමුව ලෙස බහුලව භාවිතා වේ. එය සෘජු නියමු සිදුරක් නිර්මාණය කරයි0.3320 inෙට්පර්ඩ් පයිප්ප ටැප් එක නූල් කැපීම ආරම්භ කිරීමට පෙර. මෙය වැදගත් වන්නේ නියමු සිදුරු විෂ්කම්භය ටැප් එක ඉවත් කිරීමට ඉතිරිව ඇති ද්රව්ය ප්රමාණය පාලනය කරන අතර එය තට්ටු කිරීමේ ව්යවර්ථය, චිප් පැටවීම, නූල් උස සහ ටැප් කැඩීමේ අවදානමට සෘජුවම බලපායි.
| අයිතමය | යොමුව |
|---|---|
| නිමි අභ්යන්තර නූල් | 1/8-27 NPT |
| පොදු ප්රාථමික ටැප් සරඹ යොමුව | Q සරඹ |
| Q සරඹ විෂ්කම්භය | 0.3320 in |
| මෙට්රික් පරිවර්තනය | 8.43 mm |
| නූල් පිට්ටනිය | 27 TPI |
| නූල් ආකෘතිය | අංශක 60 ටේපර්ඩ් පයිප්ප නූල් |
| ටේපර් | විෂ්කම්භය මත 1:16 |
| මෙහෙයුම් අනුපිළිවෙල | පළමුව නියමු සිදුරක් විදින්න, ඉන්පසු තට්ටු කරන්න |
වගුවේ ඇති අගයන් නිමි-නූල් පිළිගැනීමේ මානයන් ලෙස නොව, යන්ත්ර සැකසීමේ දත්ත ලෙස සැලකිය යුතුය. Q විදින සිදුරක් ටැප් එකට සෑදීමට ප්රමාණවත් ද්රව්ය ලබා දෙයි27 TPI ෙට්පර්ඩ් NPT නූල්, නමුත් නිමි වරාය තවමත් ටැප් ගැඹුර, ඇතුල් වීමේ කුටිය, මෙවලම් තත්ත්වය, චිප් ඉවත් කිරීම සහ මිනුම් ස්ථානය මත රඳා පවතී. නිෂ්පාදන කාර්යයේ දී, විදින සිදුර තට්ටු කිරීමට පෙර පරීක්ෂා කර අවසන් කළ යුතුය1/8-27 NPTනූල් සරඹ ප්රමාණයෙන් පමණක් නොව නිශ්චිත NPT ප්ලග් මාපකය සමඟ පිළිගත යුතුය.
1/8 NPT සඳහා ප්රස්ථාර Q, R, සහ 11/32 පෙන්වන්නේ ඇයි?
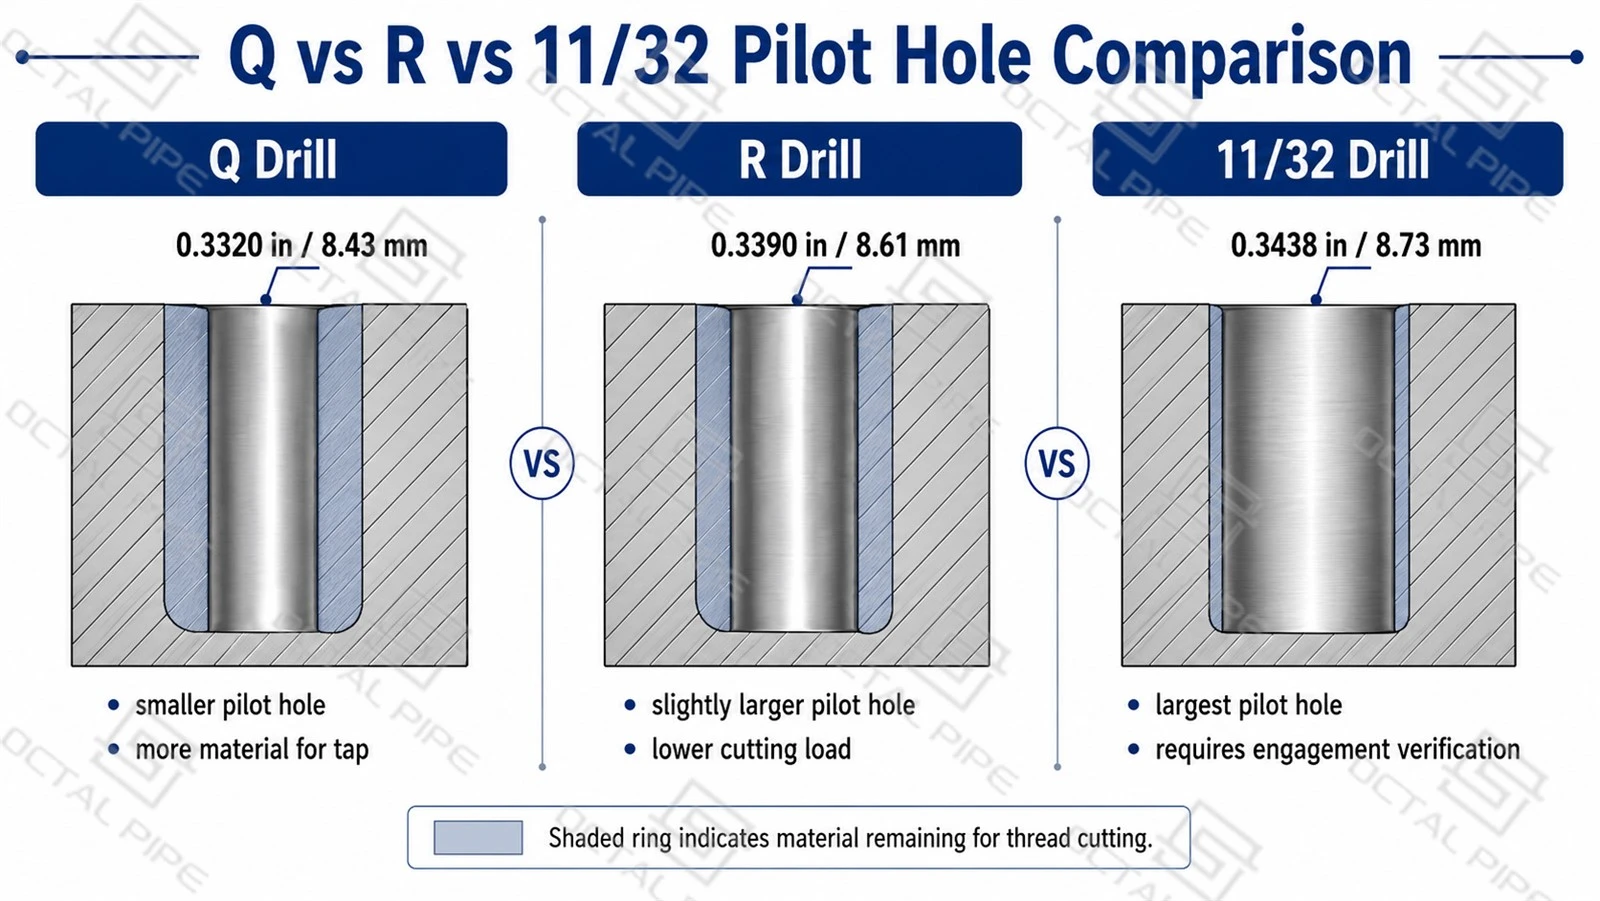
සඳහා1/8-27 NPTනූල් කැපීමේදී, නිර්දේශිත සරඹය නූල් කැපීමේදී ටැප් එක ඉවත් කිරීමට අපේක්ෂා කරන ද්රව්ය ප්රමාණය මත රඳා පවතින බැවින් නියමු සිදුරු ප්රමාණය සෑම විටම එකම ආකාරයෙන් ලැයිස්තුගත නොවේ. ඒQ සරඹකුඩා ආරම්භක සිදුරක් නිර්මාණය කරයිආර් සරඹසහඅඟල් 11/32ක්රමානුකූලව විශාල නියමු සිදුරු සාදන්න. මෙය කැපුම් භාරය, චිප් පරිමාව, නූල් පැති සෑදීම සහ සම්පූර්ණ කරන ලද NPT වරායේ අවසාන මිනුම් ස්ථානය වෙනස් කරයි.
| සරඹ යොමුව | විෂ්කම්භය අඟල් වලින් | ආසන්න වශයෙන්. මෙට්රික් ප්රමාණය | ප්රායෝගික අර්ථය |
|---|---|---|---|
| Q සරඹ | 0.3320 in | 8.43 mm | කුඩා ආරම්භක කුහරය; ටැප් සඳහා වැඩි ද්රව්ය ඉතිරි වේ |
| ආර් සරඹ | 0.3390 in | 8.61 mm | තරමක් විශාල සිදුරක්; තට්ටු බර අඩු කරයි |
| අඟල් 11/32 | 0.3438 in | 8.73 mm | පොදු භාගික ප්රමාණය, නමුත් Q සහ R වලට වඩා විශාලය |
අතර වෙනස aQ සරඹසහ ඇන්සරඹයේ 11/32පමණ වේ0.0118 in, හෝ ආසන්න වශයෙන්0.30 mm. කුඩා එකක් තුළ1/8 NPT කුහරය, එම වෙනස ටැපිං භාරය සහ කැපීමේදී සෑදූ නූල් පැති ප්රමාණය වෙනස් කිරීමට ප්රමාණවත් වේ. කුඩා නියමු සිදුරක් සාමාන්යයෙන් වැඩි නූල් ද්රව්ය නිපදවන නමුත් ටැප් භාරය වැඩි කරයි; විශාල නියමු සිදුරක් වඩාත් පහසුවෙන් කැපෙන නමුත් නූල් බැඳීම සමීපව තහවුරු කිරීම අවශ්ය වේL1 ප්ලග් මාපකයතනතුර. පුනරාවර්තනය කළ හැකි යන්ත්රෝපකරණ සඳහා, තෝරාගත් සරඹ ප්රමාණය චිත්රය, ටැප් නිෂ්පාදකයාගේ දත්ත, ද්රව්ය තත්ත්වය සහ අවසාන පරීක්ෂණ අවශ්යතාවයට අනුරූප විය යුතුය.
ටැප් සරඹ ප්රමාණය ඇත්ත වශයෙන්ම පාලනය කරන්නේ කුමක්ද?
ටැප් සරඹ ප්රමාණය තට්ටු කිරීමට පෙර ආරම්භක කුහරය පාලනය කරයි. සම්පුර්ණ කරන ලද NPT වරායේ සෑම අංගයක්ම එය පාලනය නොකරයි.
| විශේෂාංගය | ප්රධාන වශයෙන් පාලනය වන්නේ |
|---|---|
| නියමු-කුහර විෂ්කම්භය | තෝරාගත් සරඹ ප්රමාණය |
| නූල් පිට්ටනිය | 1/8-27 NPT තට්ටු කරන්න |
| නූල් කෝණය | පයිප්ප ටැප් ජ්යාමිතිය |
| නූල් ටේපර් | NPT ටැප් පෝරමය |
| නිමි මිනුම් ස්ථානය | තට්ටු ගැඹුර සහ පරීක්ෂා කිරීම |
| ගැළපෙන නියැලීම | නූල් ප්රමාණය, ගැඹුර සහ ටේපර් |
| මුද්රා තැබීමේ හැසිරීම | නූල් තත්ත්වය, නියැලීම, සීලන්ට් සහ පරීක්ෂණ අවශ්යතාවය |
ද1/8 NPT සඳහා සරඹ ප්රමාණයටැප් එක ඉවත් කළ යුතු ද්රව්ය ප්රමාණයට බලපායි. සිදුර ඉතා කුඩා නම්, ටැප් එක අධික ව්යවර්ථයකින් කපා හැරිය හැකි අතර විශේෂයෙන් දෘඩ ද්රව්ය හෝ අන්ධ සිදුරු වලදී කැඩී යා හැක. කුහරය ඉතා විශාල නම්, ටැප් අඩු ද්රව්ය ඉවත් කරයි, නමුත් නිමි අභ්යන්තර නූල් නියැලීම අඩු විය හැක.
NPT ටේපර් කර ඇති නිසා, අවසාන තොටේ ප්රමාණය ද ටැප් එක කෙතරම් ගැඹුරට ධාවනය කරන්නේද යන්න මත රඳා පවතී. නිවැරදි නියමු සිදුරක් තවමත් ටැප් එක නොගැඹුරු ලෙස නතර වුවහොත්, ගැඹුරට ගියහොත්, නොගැලපෙන විට, හෝ ඇසුරුම් කළ චිප්ස් සමඟ කපන විට පිළිගත නොහැකි නූල් නිපදවිය හැක.

1/8-27 NPT සිදුරක් සරඹ හා තට්ටු කරන්නේ කෙසේද
කැණීම් සහ තට්ටු කිරීමේ අනුපිළිවෙල පාලනය කළ යුත්තේ යන්ත්රෝපකරණ ක්රියාවලියක් ලෙස මිස සරල සිදුරු සෑදීමේ පියවරක් ලෙස නොවේ. සාමාන්ය ක්රියාවලියකට පහත මෙහෙයුම් ඇතුළත් වේ:
- වැනි සම්පූර්ණ නූල් ඇමතුම තහවුරු කරන්න1/8-27 NPT.
- චිත්රයෙන් අනුමත ටැප් සරඹ ප්රමාණය තෝරන්න හෝ නිෂ්පාදකයාගේ දත්ත තට්ටු කරන්න.
- නිශ්චිත සරඹයකින් සෘජු නියමු සිදුර විදින්න.
- විවරය ඕනෑවට වඩා විශාල නොකර ඇතුල්වීම ඉවත් කරන්න හෝ සැහැල්ලුවෙන් කරන්න.
- විදින ලද සිදුරු අක්ෂය සමඟ NPT පයිප්ප ටැප් එක පෙළගස්වන්න.
- පාලිත ගැඹුරට ෙට්පර්ඩ් අභ්යන්තර නූල් කපන්න.
- චිප්ස් ඉවත් කර වරාය පිරිසිදු කරන්න.
- නිශ්චිත මිනුම සමඟ නිමි නූල් පරීක්ෂා කරන්න.
පයිප්ප ටැප් සාමාන්යයෙන් සිදුරු කරන ලද සිදුරු අක්ෂය අනුගමනය කරයි. නියමු සිදුර අක්ෂයෙන් බැහැර නම්, ටැප් එක සාමාන්යයෙන් එම නොගැලපීම අනුගමනය කරයි. මෙය නිවැරදි වූ විට පවා ගැළපෙන දිශාවට, නූල් සම්බන්ධ කිරීමට සහ මුද්රා තැබීමට බලපෑ හැකිය1/8 NPT සරඹ බිට් ප්රමාණයභාවිතා කර ඇත.
සිදුරු සහ අන්ධ සිදුරු අවශ්යතා හරහා
සඳහා1/8-27 NPTතට්ටු කිරීම, සිදුරු සහ අන්ධ සිදුරු යන දෙකටම එකම නියමු සිදුරු යොමුව භාවිතා කළ හැක, නමුත් අවශ්ය විදුම් ගැඹුර සමාන නොවේ. සිදුරක් හරහා චිප්ස් සහ ටැප් ඊයම් කොටස හරහා ගමන් කිරීමට ඉඩ සලසයි, අන්ධ කුහරයක් ටැප් ඊයම්, අසම්පූර්ණ නූල්, සරඹ-ලක්ෂ්ය ජ්යාමිතිය සහ චිප් සමුච්චය සඳහා අමතර පහළ නිෂ්කාශනයක් සැපයිය යුතුය.
| සිදුරු වර්ගය | ප්රධාන අවශ්යතාව |
|---|---|
| සිදුර හරහා | පෙළගැස්ම, කඩාවැටීම් බර්ස්, චිප් ඉවත් කිරීම සහ අභ්යන්තර දූෂණය පාලනය කරන්න |
| අන්ධ කුහරය | ටැප් ඊයම්, අසම්පූර්ණ නූල්, සරඹ-ලක්ෂ්ය හැඩය සහ චිප නිෂ්කාශනය සඳහා අමතර ගැඹුරට ඉඩ දෙන්න |
අන්ධ සිදුරක් භාවිතා කළ හැකි නූල් දිගට වඩා ගැඹුරු විය යුතුය. එය ටැප් එකේ ඊයම් කොටස, අසම්පූර්ණ පළමු නූල්, චිප්ස් සහ සරඹ ලක්ෂ්යයෙන් ඉතිරිව ඇති කේතුකාකාර හැඩය සඳහාද ඉඩ සැපයිය යුතුය. වාක්ය ඛණ්ඩය මත පමණක් පදනම් වූ වගකිවයුතු විශ්වීය අන්ධ කුහර ගැඹුරක් නොමැත1/8 NPT සිදුරු ප්රමාණය. අවසාන ගැඹුර පැමිණිය යුත්තේ කොටස් ඇඳීම, තට්ටු ජ්යාමිතිය, නූල් බැඳීමේ අවශ්යතාවය සහ ඉතිරි බිත්ති ගණනය කිරීමෙනි.
1/8 NPT සඳහා තට්ටු කිරීමේ ගැඹුර වැදගත් වන්නේ ඇයි
නූල් පටිගත කර ඇති බැවින් එන්පීටී සඳහා තට්ටු කිරීමේ ගැඹුර විශේෂයෙන් වැදගත් වේ. පයිප්ප ටැප් කුහරය තුළට ගැඹුරට ගමන් කරන විට, වරාය දොරටුවේ ඵලදායී නූල් ප්රමාණය විශාල වේ.
| තට්ටු කිරීමේ තත්ත්වය | ප්රතිඵලය වරායේදී | එකලස් කිරීමේ අවදානම |
|---|---|---|
| නොගැඹුරු වැඩියි | ඵලදායී නූල් විවෘත කිරීම ඉතා කුඩා වේ | සවි කිරීම අවශ්ය නියැලීමට ළඟා නොවිය හැකිය |
| පාලනය කළ ගැඹුර | නූල් අපේක්ෂිත මාපකය සහ එකලස් කිරීමේ ස්ථානයට ළඟා වේ | ස්ථාවර ගැලපීම |
| ගැඹුරු වැඩියි | වරාය විශාල වෙනවා | සවි කිරීම බොහෝ දුර ඇතුළු විය හැකිය හෝ ලිහිල් බවක් දැනේ |
ටැප් එක ගැඹුරට යන විට සෘජු යන්ත්ර නූල් ප්රධාන වශයෙන් නූල් දිග වෙනස් කරයි. NPT නූල් නූල් දිග සහ ඵලදායී නූල් ප්රමාණය යන දෙකම වෙනස් කරයි. ටැප් එක ඇතුළු වූ දුරින් හෝ කොටසට ඉහළින් ටැප් නූල් කීයක් දෘශ්යමානව පවතීද යන්නෙන් පමණක් නිමි නූල් විනිශ්චය කළ නොහැක්කේ මේ නිසාය.
නිෂ්පාදන කටයුතු සඳහා, තට්ටු කිරීමේ ගැඹුර අත්හදා බැලීමේ යන්ත්රෝපකරණ මගින් ස්ථාපිත කළ යුතු අතර මිනුම් පරීක්ෂාව මගින් තහවුරු කළ යුතුය. අනුමත ගැඹුර පසුව නැවත නැවතත් කළ හැකි සැකසුම් යොමුවක් ලෙස භාවිතා කළ හැක.
නිමි 1/8-27 NPT නූල් පරීක්ෂා කිරීම
A අවසන්1/8-27 NPTඅභ්යන්තර නූල් විදින ලද නියමු සිදුරෙන් ඔබ්බට පරීක්ෂා කළ යුතුය. නියමු කුහරය ආරම්භක සිදුර පමණක් තහවුරු කරයි; සම්පුර්ණ කරන ලද වරායට පිරිසිදු නූල් ආකෘතියක්, පාලිත තට්ටු කිරීමේ ගැඹුරක් සහ පිළිගත හැකි එකක් ද අවශ්ය වේL1 ප්ලග් මාපකයතනතුර. නිවැරදි Q-විදුම් සිදුරකින් වුවද, ටැප් එක ගෙවී ඇත්නම්, නොගැලපීම, ගැඹුරට ධාවනය කිරීම හෝ චිප්ස් පටවා තිබේ නම් නූල් අසමත් විය හැක.
| පරීක්ෂණ අයිතමය | ක්රමය | අරමුණ |
|---|---|---|
| නියමු-කුහර විෂ්කම්භය | සිදුරු මැනීම | ආරම්භක සිදුරු ප්රමාණය තහවුරු කරයි |
| නූල් තත්ත්වය | දෘශ්ය පරීක්ෂාව | බර්ස්, ඉරා දැමූ නූල් සහ ඇසුරුම් කළ චිප්ස් පරීක්ෂා කරයි |
| නිමි නූල් ප්රමාණය | ක්රමාංකනය කරන ලදීL1 ප්ලග් මාපකය | අත්යාවශ්ය අත් තද මාපක ස්ථානය තහවුරු කරයි |
| ක්රියාකාරී චෙක්පත | ගැලපෙන ගැලපීම හෝ නිශ්චිත පරීක්ෂණය | එකලස් කිරීම සහ මුද්රා තැබීමේ හැසිරීම තහවුරු කරයි |
බාගත: 1/8-27 NPT ටැප් සරඹ ප්රමාණය, තට්ටු කිරීමේ ගැඹුර සහ පරීක්ෂණ මාර්ගෝපදේශය
සරඹ ආරම්භක කුහරය පාලනය කරයි; දL1 ප්ලග් මාපකයනිමි ෙට්පර්ඩ් අභ්යන්තර නූල් තහවුරු කරයි. සංසර්ගය සවි කිරීම එකලස් කිරීම හෝ දිශානතිය තහවුරු කිරීමට උපකාරී වේ, නමුත් එය මිනුම් පරීක්ෂාව ප්රතිස්ථාපනය නොකළ යුතුය. නූල්, ආලේපන, සීලන්ට් සහ ඉවසීමේ වෙනස්කම් සවි කිරීම, නිමි වරාය අවශ්ය මිනුම් තත්ත්වයෙන් පිටත ඇති විට පවා අත්හදා බැලීමේ යෝග්යතාවයක් පිළිගත හැකි බව පෙනේ.


1/8 NPT යනු BSPT, BSPP, හෝ NPTF වලට සමාන නොවේ
ද1/8සලකුණු කිරීම නාමික නූල් ප්රමාණය පමණක් හඳුනා ගනී. නූල් එකම තණතීරුව, පැති කෝණය, ටේපර්, මුද්රා තැබීමේ ක්රමය හෝ මිනුම් ක්රමය භාවිතා කරන බව එය තහවුරු නොකරයි. සරඹ, තට්ටු කිරීම හෝ පරීක්ෂණ මිනුම තෝරා ගැනීමට පෙර, සම්පූර්ණ නූල් ඇමතුම ඇඳීම මත තහවුරු කළ යුතුය.
| නූල් පද්ධතිය | සාමාන්ය තනතුරු | තණතීරුව | නූල් කෝණය | නූල් පෝරමය | මුද්රා තැබීම / පරීක්ෂණ සටහන |
|---|---|---|---|---|---|
| NPT | 1/8-27 NPT | 27 TPI | අංශක 60 | ෙට්පර්ඩ් | මුද්රා තැබීම සාමාන්යයෙන් සිදු කරනු ලබන්නේ සීලන්ට් සමඟ ටේපර්ඩ් නූල් සම්බන්ධ කිරීමෙනි; NPT මාපක සමඟ පරීක්ෂා කර ඇත |
| NPTF | 1/8-27 NPTF | 27 TPI | අංශක 60 | ෙට්පර්ඩ් ඩ්රයිසීල් | සමාන නාමික ප්රමාණය, නමුත් වියළි මුද්රා නූල් කැපීම සහ මැනීමේ අවශ්යතා වෙනස් වේ |
| BSPT | R1/8 හෝ Rc1/8 | 28 TPI | අංශක 55 | ෙට්පර්ඩ් | වයිට්වර්ත් නූල් ආකෘතිය; සමාන පටු සංකල්පයක් තිබියදීත් NPT සමඟ හුවමාරු කළ නොහැක |
| බීඑස්පීපී | G1/8 | 28 TPI | අංශක 55 | සමාන්තරව | සාමාන්යයෙන් රෙදි සෝදන යන්ත්රයක්, O-ring හෝ බන්ධිත මුද්රාවක් සමඟ මුද්රා තබයි, ටේපර්ඩ් නූල් මැදිහත් වීමෙන් නොවේ |
BSPT හෝ BSPP සවි කිරීමක් ආරම්භ විය හැක1/8 NPTනාමික ප්රමාණය ආසන්න බැවින් හැරීම් කිහිපයක් සඳහා port කරන්න, නමුත් එම අර්ධ නියැලීම වලංගු සුදුසු නොවේ. අතර තණතීරුව වෙනස27 TPIසහ28 TPIගැළපීම ඉදිරියට යන විට සමුච්චිත නොගැලපීම ඇති කරයිඅංශක 60 NPTපැති කෝණය සහඅංශක 55 BSPපැති කෝණය නූල් මුහුණු වැරදි ලෙස සම්බන්ධ කරන්න.
නිෂ්පාදනයේ හෝ නඩත්තු කිරීමේ කාර්යයේදී, මෙම නොගැලපීම නූල් පැතිවලට හානි කළ හැකිය, ව්යාජ අතට තද කළ හැකි හැඟීමක් ලබා දීම, මිනුම් ස්ථානය මාරු කිරීම සහ තවමත් පීඩනය යටතේ කාන්දු වීම. නූල් සීලන්ට් සුළු මතුපිට කාන්දුවක් සැඟවිය හැක, නමුත් එයට වැරදි තාරතාව, කෝණය හෝ මුද්රා තැබීමේ ජ්යාමිතිය නිවැරදි කළ නොහැක. එබැවින් නිමි වරාය කැණීමට, තට්ටු කිරීමට හෝ පිළිගැනීමට පෙර අවශ්ය නූල් ප්රමිතිය තහවුරු කළ යුතුය.
නිති අසන පැණ

01.නිවැරදි 1/8 පයිප්ප ටැප් සරඹ ප්රමාණය කුමක්ද?
02. සමහර ප්රස්ථාර 1/8 NPT ටැප් එකකට Q, R, හෝ 11/32 පෙන්වන්නේ ඇයි?
03. ටැප් සරඹ ප්රමාණය නිමි 1/8 NPT සිදුරු ප්රමාණයට සමානද?
නැත. ටැප් සරඹ ප්රමාණය තට්ටු කිරීමට පෙර සෘජු නියමු සිදුර පමණි. නිමි1/8-27 NPTනූල් සෑදී ඇත්තේ පයිප්ප ටැප් එකෙන් වන අතර එහි අවසාන පිළිගැනීම රඳා පවතින්නේ ටේපර්, ටැප් කිරීමේ ගැඹුර, නූල් තත්ත්වය සහ නිශ්චිත NPT ප්ලග් ගේජ් සමඟ පරීක්ෂා කිරීම මත ය.
04.1/8 NPT, NPTF, BSPT, සහ BSPP එකම සරඹයක් සහ තට්ටු කිරීමක් භාවිතා කළ හැකිද?
සහතික

CE සහතිකය

ISO 9001 සහතිකය

API Q1 සහතිකය

ABS සහතිකය

AP-5L සහතිකය

API-5CT සහතිකය


